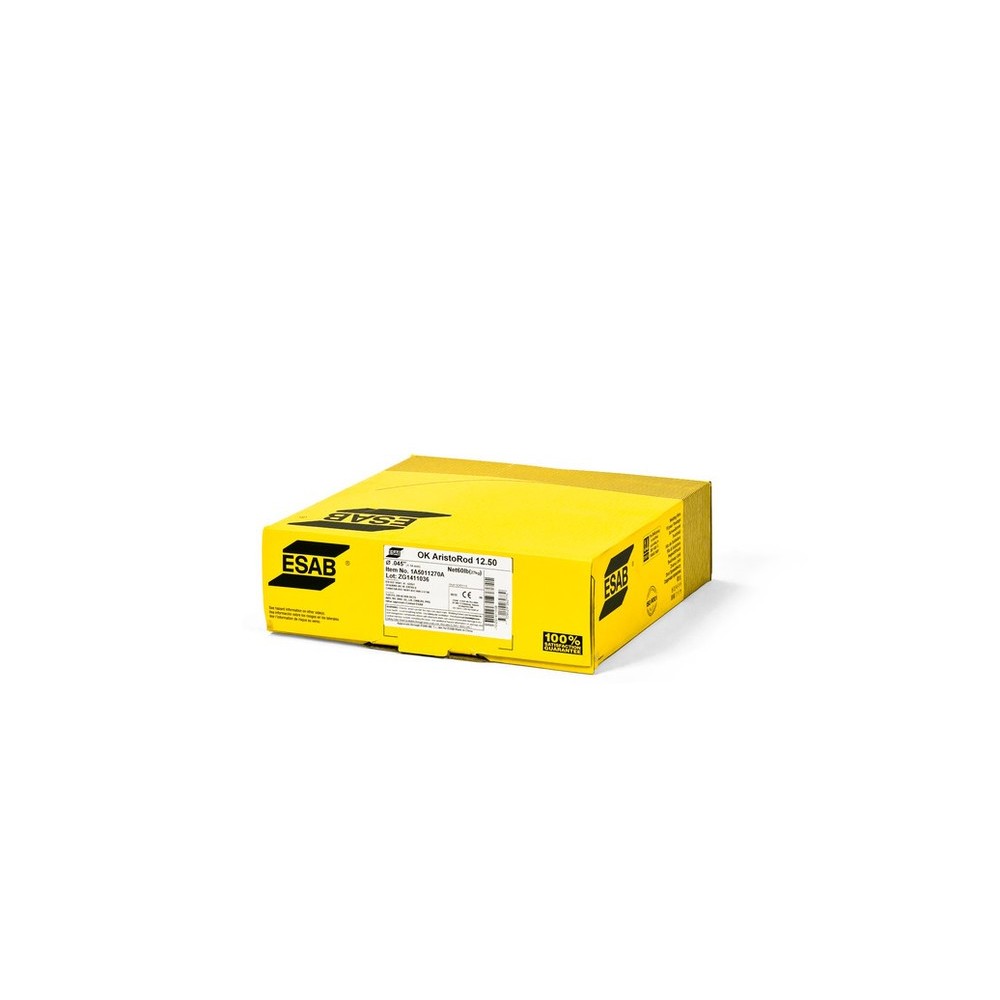
ESAB OK ARISTOROD 12,50 DIAM. 0,8-kg-Spulen 5 MIG-MAG-Draht für nicht verkupferten Kohlenstoffstahl
OK AristoRod 12.50 ist ein nicht kupferbeschichteter, niedriglegierter Mn-Si-Draht, G3Si1/ER70S-6, zum MAG-Schweißen von unlegierten Stählen, wie sie beispielsweise für das allgemeine Bauwesen, Automobilkomponenten, Tanks und den Schiffsbau verwendet werden. Der OK AristoRod 12.50 wird mit einer einzigartigen Technologie (ASC – Advanced Surface Characteristics) hergestellt, die es ermöglicht, ihn hinsichtlich Leistung und Effizienz auf höchstem Niveau einzustufen, insbesondere beim mechanisierten und/oder robotergestützten MAG-Schweißen. Zu den wichtigsten Merkmalen zählen außerdem hervorragende Lichtbogenzündeigenschaften, Mantelfluss und ein sehr stabiler Lichtbogen auch bei hohen Strömen. Minimale Spritzer, geringe Rauchentwicklung und Korrosionsbeständigkeit, die mit der von kupferbeschichteten MAG-Drähten vergleichbar ist.

OK AristoRod 12.50 ist ein nicht kupferbeschichteter, niedriglegierter Mn-Si-Draht, G3Si1/ER70S-6, zum MAG-Schweißen von unlegierten Stählen, wie sie beispielsweise für das allgemeine Bauwesen, Automobilkomponenten, Tanks und den Schiffsbau verwendet werden. Der OK AristoRod 12.50 wird mit einer einzigartigen Technologie (ASC – Advanced Surface Characteristics) hergestellt, die es ermöglicht, ihn hinsichtlich Leistung und Effizienz auf höchstem Niveau einzustufen, insbesondere beim mechanisierten und/oder robotergestützten MAG-Schweißen. Zu den wichtigsten Merkmalen zählen außerdem hervorragende Lichtbogenzündeigenschaften, Mantelfluss und ein sehr stabiler Lichtbogen auch bei hohen Strömen. Minimale Spritzer, geringe Rauchentwicklung und Korrosionsbeständigkeit, die mit der von kupferbeschichteten MAG-Drähten vergleichbar ist.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
| Verlängerung | Schutzgas | Zugfestigkeit | Streckgrenze | Status | Prüftemperatur | Probezeit |
| 30 % | AWS CO2 (C1) | 530 MPa | 430 MPa | Wie geschweißt | - | - |
| 26 % | EN 80Ar/20CO 2 (M21) | 560 MPa | 470 MPa | Wie geschweißt | - | - |
| 28 % | EN 80Ar/20CO 2 (M21) | 495 MPa | 370 MPa | Stress abgebaut | 620 °C | 15 Stunden |
| 25 % | EN CO2 (C1) | 540 MPa | 440 MPa | Wie geschweißt | - | - |
| Schutzgas | Status | Prüftemperatur | Hartnäckigkeitswert | Testbedingung Temperatur | Testbedingung Zeit |
| AWS CO2 (C1) | Wie geschweißt | -30 °C | 75 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | 20 °C | 130 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | -20 °C | 120 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | -30 °C | 100 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | -40 °C | 90 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | -50 °C | 70 J | - | - |
| EN 80Ar/20CO 2 (M21) | Stress abgebaut | 20 °C | 120 J | 620 | 15 |
| EN 80Ar/20CO 2 (M21) | Stress abgebaut | -20 °C | 90 J | 620 | 15 |
| EN CO2 (C1) | Wie geschweißt | 20 °C | 110 J | - | - |
| EN CO2 (C1) | Wie geschweißt | -30 °C | 75 J | - | - |
| CO2 (C1) | |||
| Mn | C | Ja | Ti+Zr |
| - | - | - | <0,01 % |
| 80Ar/ 20CO2 (M21) | |||
| Mn | C | Ja | Ti+Zr |
| - | - | - | <0,01 % |
| Drahtzusammensetzung | |||
| Mn | C | Ja | Ti+Zr |
| 1,46 % | 0,08 % | 0,85 % | - |
| Ampere | Durchmesser | Einlagenzins | Filodurchlaufgeschwindigkeit | Volt |
| 60-200A | 0,8 mm | 0,8-2,3 kg/h | 3,2-10 m/min | 18–24 V |
| 70-250A | 0,9 mm | 0,9-3,5 kg/h | 3,0-12 m/min | 18–26 V |
| 80-300A | 1,0 mm | 1,0-5,5 kg/h | 2,7-15 m/min | 18–32 V |
| 100-350A | 1,14 mm | 1,2-7,0 kg/h | 2,6-15 m/min | 18–34 V |
| 120-380A | 1,2 mm | 1,3-8,0 kg/h | 2,5-15 m/min | 18–35 V |
| 130-400A | 1,32 mm | 1,5-8,5 kg/h | 2,4-15 m/min | 19–35 V |
| 150-420 A | 1,4 mm | 1,6-8,7 kg/h | 2,3-12 m/min | 22-36 V |
| 225-550 A | 1,6 mm | 2,1-9,4 kg/h | 2,3-10 m/min | 28-38 V |
| 300-650 A | 2.0 mm | 4,4-10,2 kg/h | 3,0-7 m/min | 32-44 V |
| Zulassungen: | ABS; 3 Jahre SA; BV; SA3YM; CE; EN 13479; DB; 42.039.29; DNV-GL; III. JHV; LR; 3YS H15; PRS; 3 Jahre; RS; 3 Jahre 40 Jahre; VdTÜV; 10052; CWB; PV,ZG; BG 49A 3 C1 S6 (BG 49A 3 C G6); EXP; ZG; YGW12 (C1); NAKS/HAKC; PV; 1,0–1,6 mm; NAKS/HAKC; ZG; 1,2-1,6 mm; RINA; ZG; 3 Jahre S; RINA; PV; 3 Jahre S |
| Klassifikationen: | EN ISO 14341-A; G 38 3 C1 3Si1; Schweißmetall; EN ISO 14341-A; G 42 4 M20 3Si1; Schweißmetall; EN ISO 14341-A; G 42 4 M21 3Si1; Schweißmetall; EN ISO 14341-A; G 3Si1; Drahtelektrode; SFA/AWS A5.18; ER70S-6; Drahtelektrode; CSA W48; BG 49A 3 C1 S6; Drahtelektrode; JIS Z 3312; YGW 12 (C1); Drahtelektrode |
Es sind keine Genehmigungen für jeden Produktionsstandort spezifisch.
| Legierungstyp: | Kohlenstoff-Mangan-Stahl (Mn/Si-legiert) |