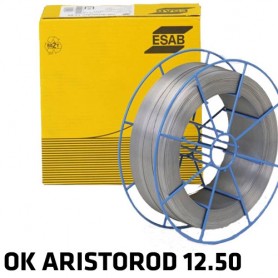
ESAB OK ARISTOROD 12.50 DIAM. 1,0 BOBINA KG.18 FILO MIG MAG PER ACCIAI AL CARBONIO NON RAMATO
L OK AristoRod 12.50 è un filo non ramato, debolmente legato al Mn-Si, G3Si1/ER70S-6, per la saldatura MAG di acciai non legati quali quelli per costruzioni generali, componenti di autoveicoli, serbatoi e cantieristica navale. L OK AristoRod 12.50 viene prodotto con una tecnolgia unica (ASC- Caratteristiche Superficiali Avanzate) che consente di classificarlo in termini di prestazioni ed efficienza ai massimi livelli soprattutto nelle saldature MAG meccanizzate e/o robotizzate. Caratteristiche principali includono inoltre le ottime proprietŕ all accensione dell arco, lo scorrimento nella guaina e un arco molto stabile anche a correnti elevate. Spruzzi minimi, basse emissioni di fumi e resistenza alla corrosione pari a quella che si ottiene con i fili MAG ramati.

L OK AristoRod 12.50 è un filo non ramato, debolmente legato al Mn-Si, G3Si1/ER70S-6, per la saldatura MAG di acciai non legati quali quelli per costruzioni generali, componenti di autoveicoli, serbatoi e cantieristica navale. L OK AristoRod 12.50 viene prodotto con una tecnolgia unica (ASC- Caratteristiche Superficiali Avanzate) che consente di classificarlo in termini di prestazioni ed efficienza ai massimi livelli soprattutto nelle saldature MAG meccanizzate e/o robotizzate. Caratteristiche principali includono inoltre le ottime proprietŕ all accensione dell arco, lo scorrimento nella guaina e un arco molto stabile anche a correnti elevate. Spruzzi minimi, basse emissioni di fumi e resistenza alla corrosione pari a quella che si ottiene con i fili MAG ramati.
 Sicurezza
Completa sicurezza del sito e dei pagamenti garantita al 100% da SSL Paypal
 Consegne
Spedizioni in Italia 24/48 h con i più affidabili corrieri nazionali
 Resi
Reso dei prodotti come da normative vigenti entro 14 gg dalla data di ricezione
| Allungamento | Gas di protezione | Resistenza alla trazione | Resistenza allo snervamento | Stato | Temperatura di prova | Tempo di prova |
| 30 % | AWS CO2(C1) | 530 MPa | 430 MPa | As Welded | - | - |
| 26 % | EN 80Ar/20CO2(M21) | 560 MPa | 470 MPa | As Welded | - | - |
| 28 % | EN 80Ar/20CO2(M21) | 495 MPa | 370 MPa | Stress Relieved | 620 °C | 15 hr |
| 25 % | EN CO2(C1) | 540 MPa | 440 MPa | As Welded | - | - |
| Gas di protezione | Stato | Temperatura di prova | Valore tenacità | Test Condition Temp | Test Condition Time |
| AWS CO2 (C1) | As Welded | -30 °C | 75 J | - | - |
| EN 80Ar/20CO2(M21) | As Welded | 20 °C | 130 J | - | - |
| EN 80Ar/20CO2(M21) | As Welded | -20 °C | 120 J | - | - |
| EN 80Ar/20CO2(M21) | As Welded | -30 °C | 100 J | - | - |
| EN 80Ar/20CO2(M21) | As Welded | -40 °C | 90 J | - | - |
| EN 80Ar/20CO2(M21) | As Welded | -50 °C | 70 J | - | - |
| EN 80Ar/20CO2(M21) | Stress Relieved | 20 °C | 120 J | 620 | 15 |
| EN 80Ar/20CO2(M21) | Stress Relieved | -20 °C | 90 J | 620 | 15 |
| EN CO2 (C1) | As Welded | 20 °C | 110 J | - | - |
| EN CO2 (C1) | As Welded | -30 °C | 75 J | - | - |
| CO2 (C1) | |||
| Mn | C | Si | Ti+Zr |
| - | - | - | <0,01 % |
| 80Ar/20CO2 (M21) | |||
| Mn | C | Si | Ti+Zr |
| - | - | - | <0,01 % |
| wire composition | |||
| Mn | C | Si | Ti+Zr |
| 1.46 % | 0.08 % | 0.85 % | - |
| Amp | Diametro | Tasso di deposito | Velocità di trascinamento del filo | Volt |
| 60-200 A | 0.8 mm | 0.8-2.3 kg/h | 3.2-10 m/min | 18-24 V |
| 70-250 A | 0.9 mm | 0.9-3.5 kg/h | 3.0-12 m/min | 18-26 V |
| 80-300 A | 1.0 mm | 1.0-5.5 kg/h | 2.7-15 m/min | 18-32 V |
| 100-350 A | 1.14 mm | 1.2-7.0 kg/h | 2.6-15 m/min | 18-34 V |
| 120-380 A | 1.2 mm | 1.3-8.0 kg/h | 2.5-15 m/min | 18-35 V |
| 130-400 A | 1.32 mm | 1.5-8.5 kg/h | 2.4-15 m/min | 19-35 V |
| 150-420 A | 1.4 mm | 1.6-8.7 kg/h | 2.3-12 m/min | 22-36 V |
| 225-550 A | 1.6 mm | 2.1-9.4 kg/h | 2.3-10 m/min | 28-38 V |
| 300-650 A | 2.0 mm | 4.4-10.2 kg/h | 3.0-7 m/min | 32-44 V |
| Approvazioni: | ABS; 3Y SA; BV; SA3YM; CE; EN 13479; DB; 42.039.29; DNV-GL; III YMS; LR; 3YS H15; PRS; 3YS; RS; 3Y40MS; VdTÜV; 10052; CWB; PV,ZG; B-G 49A 3 C1 S6 (B-G 49A 3 C G6); JIS; ZG; YGW12 (C1); NAKS/HAKC; PV; 1.0-1.6 mm; NAKS/HAKC; ZG; 1.2-1.6 mm; RINA; ZG; 3Y S; RINA; PV; 3Y S |
| Classificazioni: | EN ISO 14341-A; G 38 3 C1 3Si1; Weld Metal; EN ISO 14341-A; G 42 4 M20 3Si1; Weld Metal; EN ISO 14341-A; G 42 4 M21 3Si1; Weld Metal; EN ISO 14341-A; G 3Si1; Wire Electrode; SFA/AWS A5.18; ER70S-6; Wire Electrode; CSA W48; B-G 49A 3 C1 S6; Wire Electrode; JIS Z 3312; YGW 12 (C1); Wire Electrode |
Le approvazioni sono specifiche per ogni sito produttivo.
| Tipo di lega: | Carbon-manganese steel (Mn/Si-alloyed) |