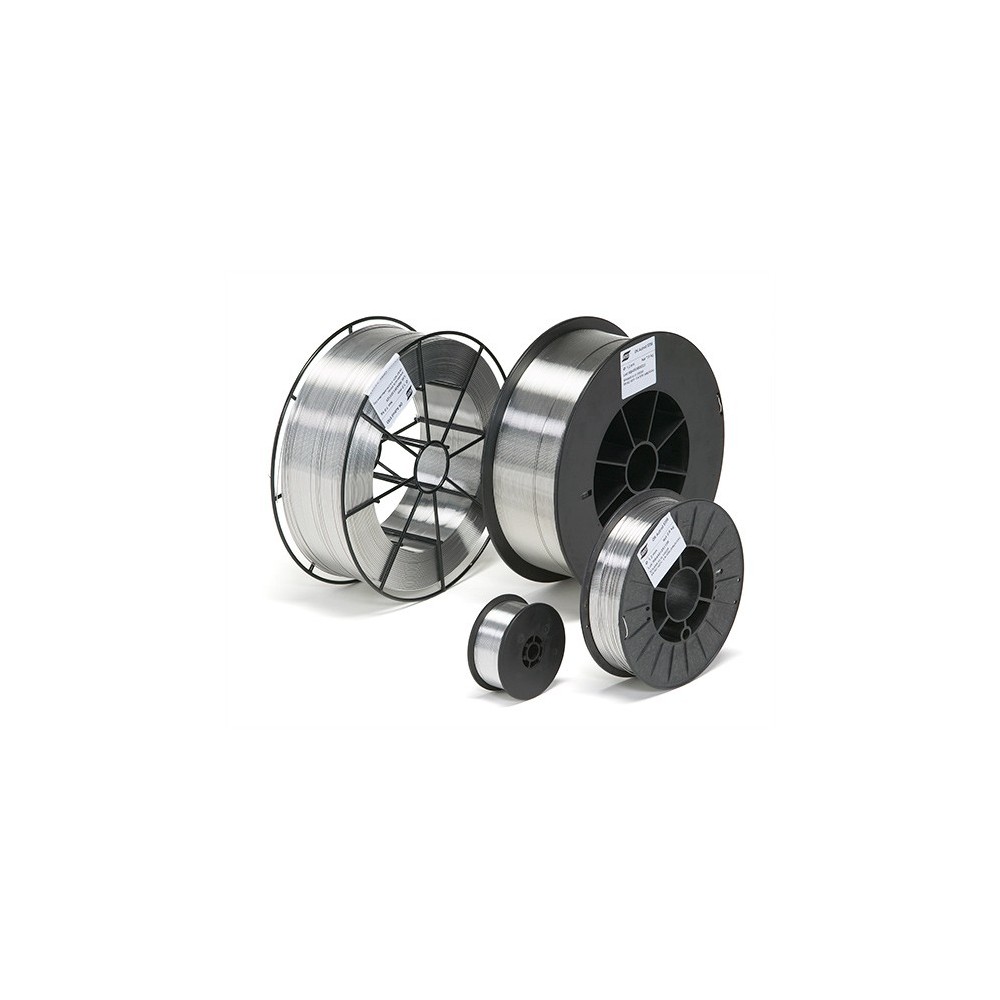
OK AUTROD 316LSI ESAB DRAHT DIAM 1,0 ZUM SCHWEISSEN VON EDELSTAHL 316, 15 KG SPULE
Korrosionsbeständiger Massivdraht aus Edelstahl zum MIG-Schweißen von legierten Stählen wie 18 % Cr – 8 % Ni und 18 % Cr – 10 % Ni – 3 % Mo. Gute allgemeine Korrosionsbeständigkeit und ausgezeichnete Korrosionsbeständigkeit in sauren und chlorhaltigen Umgebungen. Aufgrund des geringen Kohlenstoffgehalts des Niederschlags eignet er sich für den Einsatz bei Gefahr der interkristallinen Korrosion. Gute Lötbarkeitseigenschaften durch hohen Siliziumgehalt.

Korrosionsbeständiger Massivdraht aus Edelstahl zum MIG-Schweißen von legierten Stählen wie 18 % Cr – 8 % Ni und 18 % Cr – 10 % Ni – 3 % Mo. Gute allgemeine Korrosionsbeständigkeit und ausgezeichnete Korrosionsbeständigkeit in sauren und chlorhaltigen Umgebungen. Aufgrund des geringen Kohlenstoffgehalts des Niederschlags eignet er sich für den Einsatz bei Gefahr der interkristallinen Korrosion. Gute Lötbarkeitseigenschaften durch hohen Siliziumgehalt.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
| Dehnen | Zugfestigkeit | Abriebfestigkeit | Zustand | Schutzgas |
| 37 % | 560 MPa | 400 MPa | Wie geschweißt | - |
| 26 % | 440 MPa | 340 MPa | Wie geschweißt | Getestet bei 350 °C. |
| Zustand | Prüftemperatur | Werte Hartnäckigkeit |
| Wie geschweißt | 20 °C | 120 J |
| Wie geschweißt | -60 °C | 95 J |
| Wie geschweißt | -110 °C | 70 J |
| Wie geschweißt | -196 °C | 45 J |
| Drahtzusammensetzung | |||||||
| Mn | Jetzt | Der | C | Ja | Ferrit FN | Ni | Cr |
| 1,8 % | 2,60 % | 0,12 % | 0,01 % | 0,9 % | 7 % | 12,2 % | 18,4 % |
| Durchmesser | Ampere | Einlagenzins | Drahtzuggeschwindigkeit | Hoch |
| 0,6 mm | - | - | - | - |
| 0,8 mm | 55-160 A | 1,0–4,1 kg/h | 4,0–17,0 m/min | 12-24 V |
| 0,9 mm | 65-220 A | 1,1–5,4 kg/h | 3,5–18,0 m/min | 15-28 V |
| 1,0 mm | 80-240 A | 1,5–6,0 kg/h | 4,0–16,0 m/min | 15-28 V |
| 1,14 mm | - | - | - | - |
| 1,2 mm | 100-300 A | 1,6–7,5 kg/h | 3,0–14,0 m/min | 15-29 V |
| 1,6 mm | 230–375 A | 5,2–8,6 kg/h | 5,5–9,0 m/min | 23–31 V |
| Empfehlungen: | CE; EN 13479; CWB; ER316LSi; DB; 43.039,05; DNV-GL; VL 316 L (M13); VdTÜV; 04268; NACS/HAKC; 0,8–1,2 mm |
| Rang: | EN ISO 14343-A; G 19 12 3 L Ja; Drahtelektrode; SFA/AWS A5.9; ER316LSi; Drahtelektrode; Werkstattnummer; ~1,4430; Drahtelektrode |
Die Genehmigungen sind produktionsstandortspezifisch.
| Art der Legierung: | Austenitisch (mit ca. 8 % Ferrit) 19 % Cr – 12 % Ni – 3 % Mo – wenig C – viel Si |