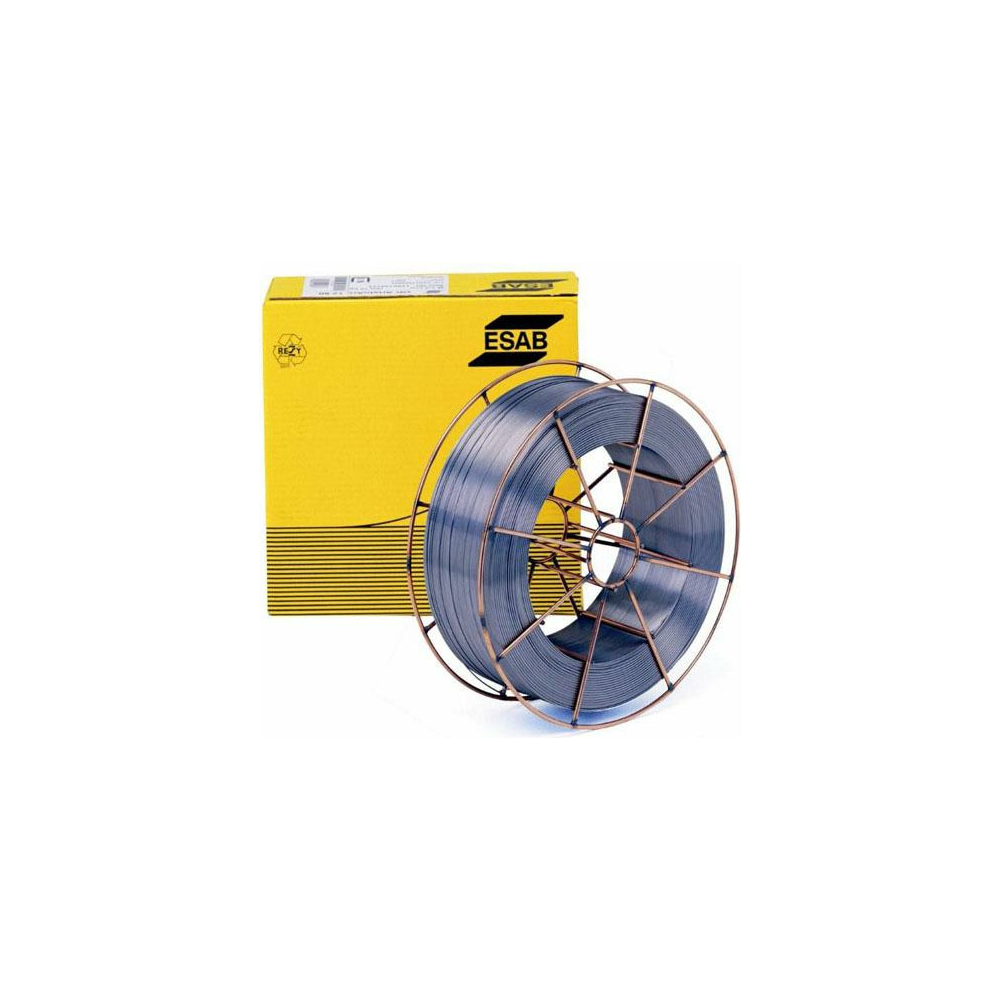
OK ARISTOROD 69 DIAM 1.0 ESAB DRAHT ZUM SCHWEISSEN VON HOCHFESTEN STÄHLEN 18 KG SPULE
OK AristoRod™ 69 ist ein niedrig legierter, nicht kupferbeschichteter Draht mit der Analyse 0,3Cr-1,4Ni-0,25Mo, der zum Schweißen von hochfesten Stählen mit einer Mindeststreckgrenze von 690 MPa und guten Anforderungen an die Zähigkeit bei niedrigen Temperaturen geeignet ist.

OK AristoRod™ 69 ist ein niedrig legierter, nicht kupferbeschichteter Draht mit der Analyse 0,3Cr-1,4Ni-0,25Mo, der zum Schweißen von hochfesten Stählen mit einer Mindeststreckgrenze von 690 MPa und guten Anforderungen an die Zähigkeit bei niedrigen Temperaturen geeignet ist.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
| Dehnen | Schutzgas | Zugfestigkeit | Streckgrenze | Zustand | Prüftemperatur | Testzeit |
| 17 % | AWS 80Ar/ 20CO2 (M21) | 805 MPa | 715 MPa | Wie geschweißt | - | - |
| 19 % | EN 80Ar/20CO 2 (M21) | 800 MPa | 730 MPa | Wie geschweißt | - | - |
| 20 % | EN 80Ar/20CO 2 (M21) | 750 MPa | 690 MPa | Stress abgebaut | 620 °C | 15 Std. |
| Schutzgas | Zustand | Prüftemperatur | Hartnäckigkeitswert | Testbedingung Temperatur | Testbedingung Zeit |
| AWS 80Ar/ 20CO2 (M21) | Wie geschweißt | -30 °C | 80 J | - | - |
| AWS 80Ar/ 20CO2 (M21) | Wie geschweißt | -40 °C | 60 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | 20 °C | 100 J | - | - |
| EN 80Ar/20CO 2 (M21) | Wie geschweißt | -40 °C | 73 J | - | - |
| EN 80Ar/20CO 2 (M21) | Stress abgebaut | 20 °C | 130 J | 620 | 15 |
| EN 80Ar/20CO 2 (M21) | Stress abgebaut | -20 °C | 60 J | 620 | 15 |
| EN 80Ar/20CO 2 (M21) | Stress abgebaut | -30 °C | 60 J | 620 | 15 |
| Drahtzusammensetzung | |||||
| Mn | Mo | C | Ja | NEIN | Cr |
| 1,54 % | 0,24 % | 0,089 % | 0,53 % | 1,23 % | 0,26 % |
| Ampere | Durchmesser | Einlagenzins | Drahtzuggeschwindigkeit | Volt |
| 80-280 A | 0,8 mm | 1-5,4 kg/h | 2,7-14,7 m/min | 18-28 V |
| 80-280 A | 0,9 mm | 1-5,4 kg/h | 2,7-14,7 m/min | 18-28 V |
| 80-280 A | 1,0 mm | 1-5,4 kg/h | 2,7-14,7 m/min | 18-28 V |
| 120-350 A | 1,2 mm | 1,5-6,6 kg/h | 2,7-12,4 m/min | 20-33 V |
| 225-480 A | 1,6 mm | 3,3-0 kg/h | 3,1-8,1 m/min | 26-38 V |
| Zulassungen: | ABS; ER 110S-G (M21); ES GIBT; EN 13479; DB; 42.039.33; DNV-GL; IV Y69MS (M21); VdTÜV; 11837; NAKS/HAKC; 1,2 mm |
| Klassifikationen: | EN ISO 16834-A; G 69 4 M Mn3Ni1CrMo; EN ISO 16834-A; G Mn3Ni1CrMo; Drahtelektrode; SFA/AWS A5.28; ER110S-G; Drahtelektrode |
Die Genehmigungen sind produktionsstandortspezifisch.
| Legierungstyp: | Niedrig legiert (1,4 % Ni, 0,3 % Cr, 0,3 % Mo) |