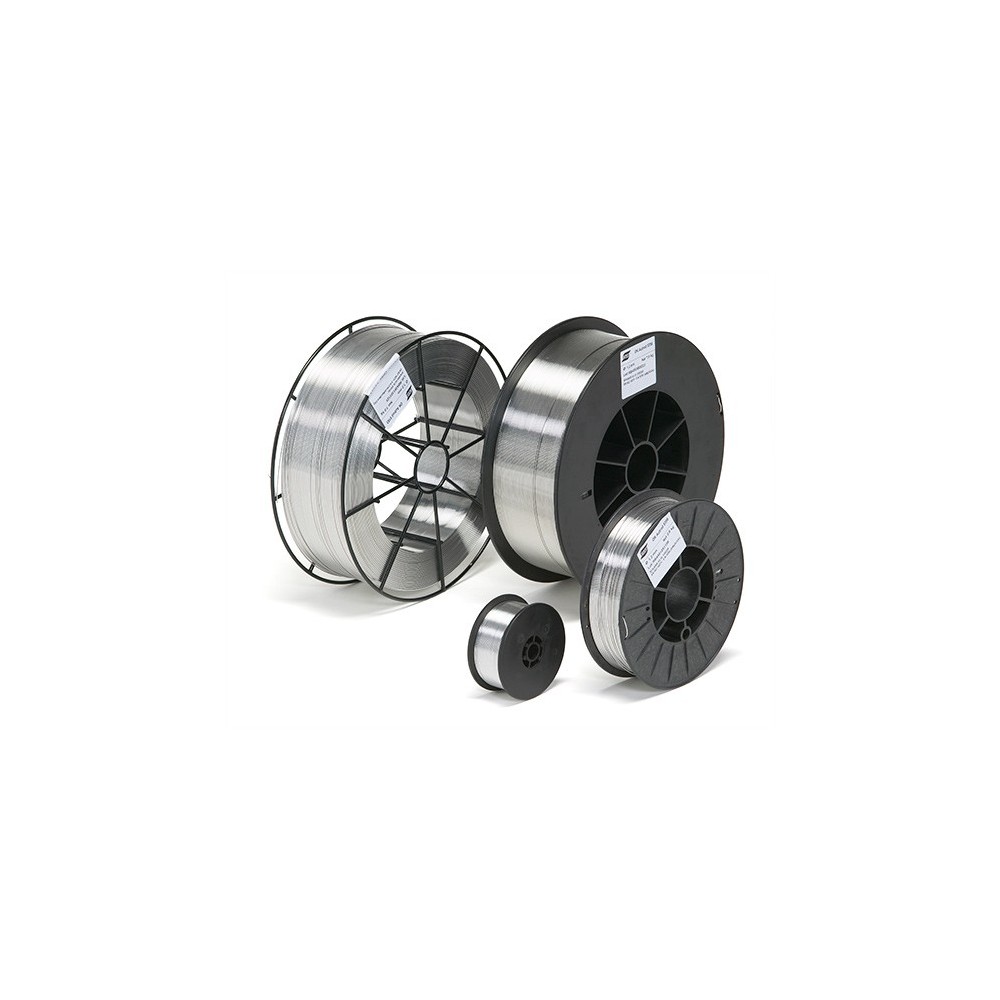
OK Autrod 309LSi ESAB FIL DIAM 1,0 POUR SOUDAGE HÉTÉROGÈNE AISI 309 BOBINE DE 15 KG
Soudage MIG des aciers de type AISI 309-309L et également pour le soudage hétérogène des aciers inoxydables avec des aciers au carbone.
Fil en acier inoxydable type 23Cr-12Ni pour le soudage MIG des aciers de même composition chimique. Lorsqu'il est utilisé pour réaliser des couches tampons sur des matériaux de base en acier au carbone ou pour le soudage entre des aciers différents, des précautions doivent être prises lors de la dilution. Dépôt avec une bonne résistance à la corrosion et, grâce à la teneur élevée en silicium, de bonnes propriétés de soudabilité opérationnelle.

Soudage MIG des aciers de type AISI 309-309L et également pour le soudage hétérogène des aciers inoxydables avec des aciers au carbone.
Fil en acier inoxydable type 23Cr-12Ni pour le soudage MIG des aciers de même composition chimique. Lorsqu'il est utilisé pour réaliser des couches tampons sur des matériaux de base en acier au carbone ou pour le soudage entre des aciers différents, des précautions doivent être prises lors de la dilution. Dépôt avec une bonne résistance à la corrosion et, grâce à la teneur élevée en silicium, de bonnes propriétés de soudabilité opérationnelle.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
Fil en acier inoxydable type 23Cr-12Ni pour le soudage MIG des aciers de même composition chimique. Lorsqu'il est utilisé pour réaliser des couches tampons sur des matériaux de base en acier au carbone ou pour le soudage entre des aciers différents, des précautions doivent être prises lors de la dilution. Dépôt avec une bonne résistance à la corrosion et, grâce à la teneur élevée en silicium, de bonnes propriétés de soudabilité opérationnelle.
| Étirage | Résistance à la traction | Limite d'élasticité | État |
| 41% | 600 MPa | 440 MPa | Tel que soudé |
| État | Température d'essai | Valeur de ténacité |
| Tel que soudé | 20 °C | 160 J |
| Tel que soudé | -60 °C | 130 J |
| Tel que soudé | -110 °C | 90 J |
| composition du fil | ||||||
| Mn | Moi | OMS | C | Oui | Non | Cr |
| 1,7 % | 0,15 % | 0,12 % | 0,02 % | 0,9 % | 13,5% | 23,4% |
| Ampli | Diamètre | Taux de dépôt | Vitesse de traînée du fil | Volt |
| 55-160 A | 0,8 mm | 1,0-4,1 kg/h | 4,0-17,0 m/min | 15-24 V |
| 65-220 A | 0,9 mm | 1,1-5,4 kg/h | 3,5-18,0 m/min | 15-28 V |
| 80-240 A | 1,0 mm | 1,5 à 6,0 kg/h | 4,0-16,0 m/min | 15-28 V |
| - | 1,14 mm | - | - | - |
| 100-300 A | 1,2 mm | 1,6-7,5 kg/h | 3,0-14,0 m/min | 15-29 V |
| 230-375 A | 1,6 mm | 5,2-8,6 kg/h | 5,5-9,0 m/min | 23-31 V |
| Approbations : | IL Y A; EN 13479; CCB; ER309LSi; BD; 43.039.16; NAKS/HAKC; 1,0 MM à 1,2 MM; VdTÜV; 10020 |
| Classifications: | EN ISO 14343-A; G 23 12 L Oui; Fil-électrode; SFA/AWS A5.9; ER309LSi; Fil-électrode; Numéro de matériel de travail ; ~1,4332; Fil-électrode |
Les agréments sont spécifiques à chaque site de production.
| Type d'alliage : | Austénitique (avec environ 8 % de ferrite) 24 % Cr - 13 % Ni - Faible teneur en C |