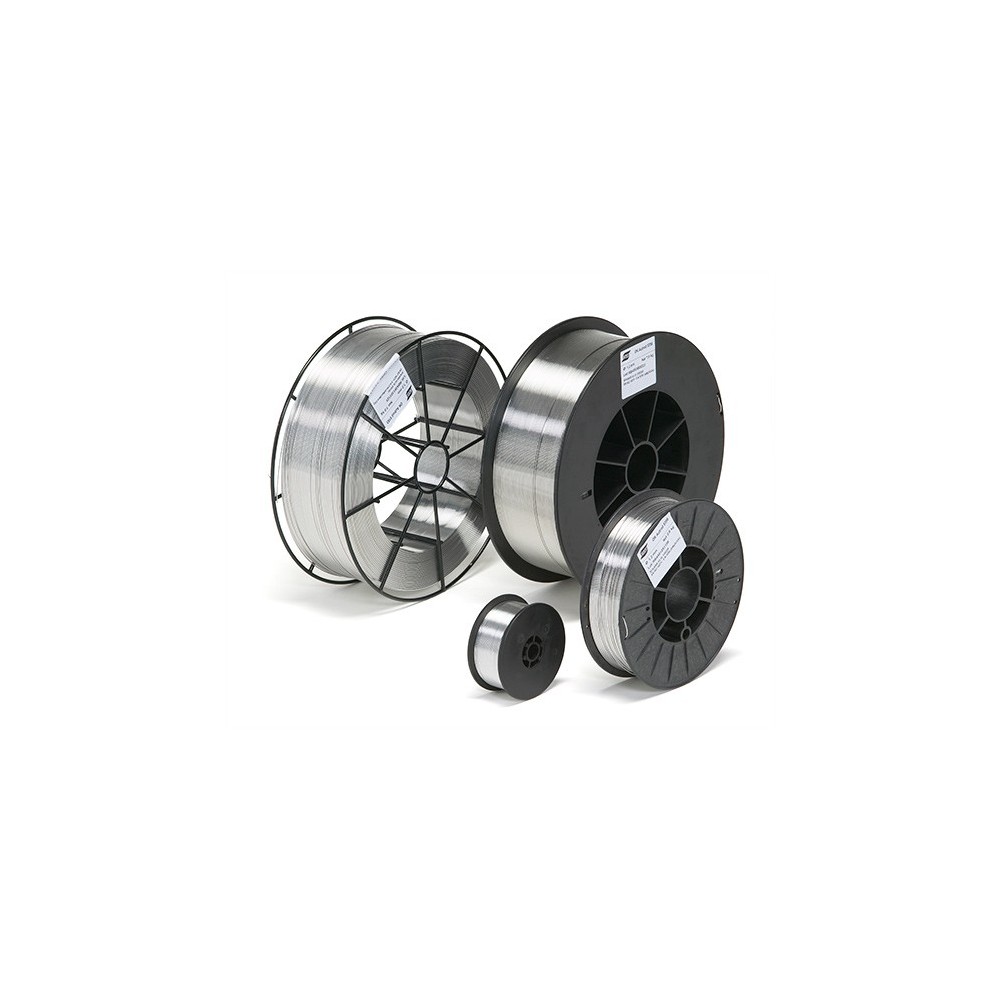
OK Autrod 309LSi ESAB DRAHT DIAM 0,8 FÜR HETEROGENES SCHWEISSEN AISI 309 15 KG SPULE
MIG-Schweißen von Stählen des Typs AISI 309-309L und auch zum heterogenen Schweißen von rostfreien Stählen mit Kohlenstoffstählen.
Edelstahldraht Typ 23Cr-12Ni zum MIG-Schweißen von Stählen mit gleicher chemischer Zusammensetzung. Bei der Herstellung von Pufferschichten auf Kohlenstoffstahl-Grundwerkstoffen oder beim Schweißen zwischen unterschiedlichen Stählen muss auf die Verdünnung geachtet werden. Schweißgut mit guter Korrosionsbeständigkeit und, dank des hohen Siliziumgehalts, guten Betriebsschweißeigenschaften.

MIG-Schweißen von Stählen des Typs AISI 309-309L und auch zum heterogenen Schweißen von rostfreien Stählen mit Kohlenstoffstählen.
Edelstahldraht Typ 23Cr-12Ni zum MIG-Schweißen von Stählen mit gleicher chemischer Zusammensetzung. Bei der Herstellung von Pufferschichten auf Kohlenstoffstahl-Grundwerkstoffen oder beim Schweißen zwischen unterschiedlichen Stählen muss auf die Verdünnung geachtet werden. Schweißgut mit guter Korrosionsbeständigkeit und, dank des hohen Siliziumgehalts, guten Betriebsschweißeigenschaften.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
Edelstahldraht Typ 23Cr-12Ni zum MIG-Schweißen von Stählen mit gleicher chemischer Zusammensetzung. Bei der Herstellung von Pufferschichten auf Kohlenstoffstahl-Grundwerkstoffen oder beim Schweißen zwischen unterschiedlichen Stählen muss auf die Verdünnung geachtet werden. Schweißgut mit guter Korrosionsbeständigkeit und, dank des hohen Siliziumgehalts, guten Betriebsschweißeigenschaften.
| Dehnen | Zugfestigkeit | Streckgrenze | Zustand |
| 41 % | 600 MPa | 440 MPa | Wie geschweißt |
| Zustand | Prüftemperatur | Hartnäckigkeitswert |
| Wie geschweißt | 20 °C | 160 J |
| Wie geschweißt | -60 °C | 130 J |
| Wie geschweißt | -110 °C | 90 J |
| Drahtzusammensetzung | ||||||
| Mn | Mo | WHO | C | Ja | NEIN | Cr |
| 1,7 % | 0,15 % | 0,12 % | 0,02 % | 0,9 % | 13,5 % | 23,4 % |
| Ampere | Durchmesser | Einlagenzins | Drahtzuggeschwindigkeit | Volt |
| 55-160 A | 0,8 mm | 1,0-4,1 kg/h | 4,0–17,0 m/min | 15-24 V |
| 65-220 A | 0,9 mm | 1,1-5,4 kg/h | 3,5-18,0 m/min | 15-28 V |
| 80-240 A | 1,0 mm | 1,5-6,0 kg/h | 4,0–16,0 m/min | 15-28 V |
| - | 1,14 mm | - | - | - |
| 100-300 A | 1,2 mm | 1,6-7,5 kg/h | 3,0–14,0 m/min | 15-29 V |
| 230-375 A | 1,6 mm | 5,2-8,6 kg/h | 5,5-9,0 m/min | 23-31 V |
| Zulassungen: | ES GIBT; EN 13479; CWB; ER309LSi; DB; 43.039.16; NAKS/HAKC; 1,0 mm – 1,2 mm; VdTÜV; 10020 |
| Klassifikationen: | EN ISO 14343-A; G 23 12 L Ja; Drahtelektrode; SFA/AWS A5.9; ER309LSi; Drahtelektrode; Arbeitsmaterialnummer; ~1,4332; Drahtelektrode |
Die Genehmigungen sind produktionsstandortspezifisch.
| Legierungstyp: | Austenitisch (mit ca. 8 % Ferrit) 24 % Cr – 13 % Ni – Niedrig C |