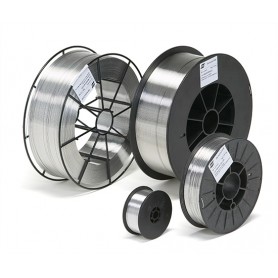
ESAB OK ARISTOROD 12,63 DIAM. 0,8 SG3 MIG MAG-DRAHT FÜR NICHT-KUPFERTE KOHLENSTOFFSTÄHLE, 15-KG-SPULE
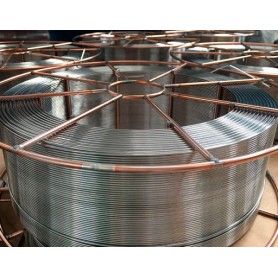
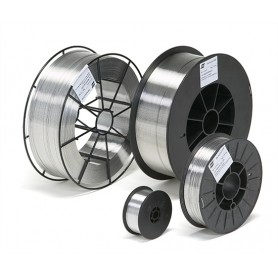
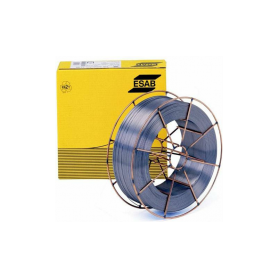
OK AristoRodª 12.63 ist ein nicht kupferbeschichteter, niedriglegierter Mn-Si-Draht, G4Si1/ER70S-6, zum MAG-Schweißen von unlegierten Stählen, wie sie beispielsweise für das allgemeine Bauwesen, Automobilkomponenten, Tanks und den Schiffsbau verwendet werden.
Im Vergleich zu OK AristoRod 12.50 weist es einen etwas höheren Mangan- und Siliziumgehalt auf und weist daher eine höhere Zugfestigkeit und eine geringere Empfindlichkeit gegenüber Verunreinigungen auf den Oberflächen der zu schweißenden Teile auf.

OK AristoRodª 12.63 ist ein nicht kupferbeschichteter, niedriglegierter Mn-Si-Draht, G4Si1/ER70S-6, zum MAG-Schweißen von unlegierten Stählen, wie sie beispielsweise für das allgemeine Bauwesen, Automobilkomponenten, Tanks und den Schiffsbau verwendet werden.
Im Vergleich zu OK AristoRod 12.50 weist es einen etwas höheren Mangan- und Siliziumgehalt auf und weist daher eine höhere Zugfestigkeit und eine geringere Empfindlichkeit gegenüber Verunreinigungen auf den Oberflächen der zu schweißenden Teile auf.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
OK AristoRod 12.63 wird außerdem mit einer einzigartigen Technologie (ASC – Advanced Surface Characteristics) hergestellt, die es ermöglicht, es hinsichtlich Leistung und Effizienz auf höchstem Niveau einzustufen, insbesondere beim mechanisierten und/oder robotergestützten MAG-Schweißen. Zu den wichtigsten Merkmalen zählen außerdem hervorragende Lichtbogenzündeigenschaften, Mantelfluss und ein sehr stabiler Lichtbogen auch bei hohen Strömen. Minimale Spritzer, geringe Rauchentwicklung und Korrosionsbeständigkeit, die mit der von kupferbeschichteten MAG-Drähten vergleichbar ist.
| Klassifikationen | EN ISO 14341-A: G 42 3 C1 4Si1 EN ISO 14341-A: G 46 5 M21 4Si1 EN ISO 14341-B: G 55A 5 M21 S6 EN ISO 14341-A: G 4Si1 SFA/AWS A5.18 : ER70S-6 CSA W48 : BG 49A 3 C1 S6 EN ISO 14341-B: G S6 |
| Zulassungen | ABS: 3YSA (C1) ABS: 3YSA (M21) BV: SA3YM (C1 und M21) CE: EN 13479 CWB: BG 49A 3 C1 S6 DB: 42.039.30 DNV-GL: III YMS (C1) DNV-GL: III YMS (M21) LR: 3YS H15 (C1) LR: 3YS H15 (M21) NAKS/HAKC: 1,0 – 1,2 mm VdTÜV : 10051 |
| Legierungstyp | Kohlenstoff-Mangan-Stahl (Mn/Si-legiert) |
| Typische Zugeigenschaften | |||
|---|---|---|---|
| Zustand | Streckgrenze | Zugfestigkeit | Dehnen |
| EN 80Ar/20CO2 (M21) | |||
| Wie geschweißt | 490 MPa | 590 MPa | 29 % |
| Entstresst 15 Stunde(n) 650 °C |
385 MPa | 520 MPa | |
| EN CO2 (C1) | |||
| Wie geschweißt | 460 MPa | 570 MPa | 28 % |
| AWS CO2 (C1) | |||
| Wie geschweißt | 450 MPa | 550 MPa | 30 % |
| Eigenschaften des Charpy-V-Kerb-Tests | ||
|---|---|---|
| Zustand | Prüftemperatur | Hartnäckigkeitswert |
| EN 80Ar/20CO2 (M21) | ||
| Wie geschweißt | -30 °C | 100 J |
| Entstresst 15 Stunde(n) 650 °C |
-20 °C | 90 J |
| Wie geschweißt | -50 °C | 80 J |
| Wie geschweißt | -40 °C | 90 J |
| Wie geschweißt | 20 °C | 130 J |
| Wie geschweißt | -20 °C | 120 J |
| Entstresst 15 Stunde(n) 650 °C |
20 °C | 120 J |
| EN CO2 (C1) | ||
| Wie geschweißt | 20 °C | 110 J |
| Wie geschweißt | -30 °C | 75 J |
| AWS CO2 (C1) | ||
| Wie geschweißt | -30 °C | 100 J |
| typische Lagerstättenanalyse | |||||
|---|---|---|---|---|---|
| C | Mn | Ja | S | P | WHO |
| CO2 (C1) | |||||
| 0,09 | 1,08 | 0,70 | 0,013 | 0,013 | 0,05 |
| Ar/20CO2 (M21) | |||||
| 0,10 | 1,28 | 0,80 | 0,013 | 0,013 | 0,05 |
| Typische Drahtzusammensetzung % | ||
|---|---|---|
| C | Mn | Ja |
| 0,074 | 1,68 | 0,95 |
| Einzahlungsdaten | ||||
|---|---|---|---|---|
| Durchmesser | Ampere | Volt | Drahtzuggeschwindigkeit | Einlagenzins |
| 0,8 mm | 60-185 A | 18–24 V | 3,2–10,0 m/min | 0,8-2,5 kg/h |
| 0,9 mm | 70-250 A | 18-26 V | 3,0–12,0 m/min | 0,8-3,3 kg/h |
| 1,0 mm | 80-300 A | 18–32 V | 2,7–15,0 m/min | 1,0-5,5 kg/h |
| 1,2 mm | 120-380 A | 18-35 V | 2,3–15,0 m/min | 1,2-8,0 kg/h |
| 1,4 mm | 150-420 A | 22-36 V | 2,3–12,0 m/min | 1,6-8,7 kg/h |
| 1,6 mm | 225-550 A | 28-38 V | 2,3–12,0 m/min | 2,1-11,4 kg/h |