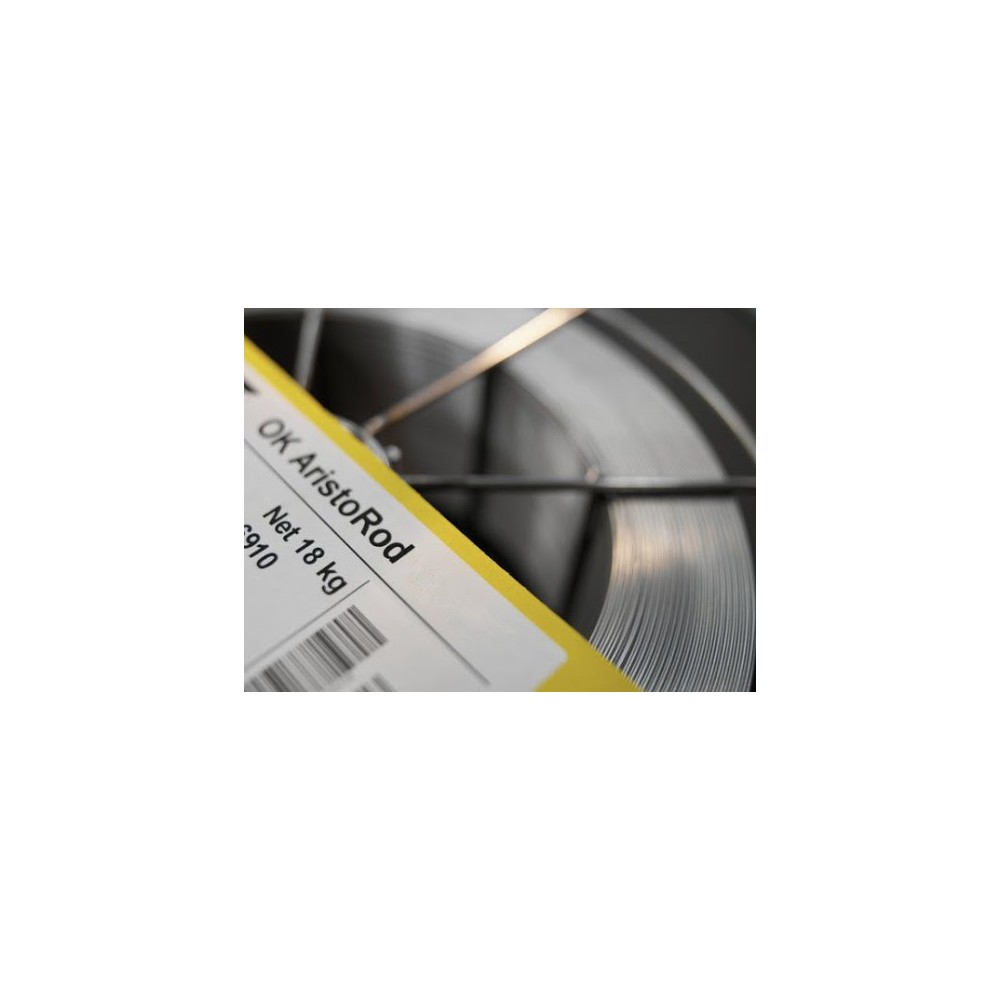
ESAB OK ARISTOROD 12,63 DIAM. Fil MIG MAG 0,8 SG3 pour aciers au carbone non cuivrés, bobine de 15 kg
OK AristoRodª 12.63 est un fil Mn-Si faiblement allié, non revêtu de cuivre, G4Si1/ER70S-6, pour le soudage MAG des aciers non alliés tels que ceux destinés à la construction générale, aux composants automobiles, aux réservoirs et à la construction navale.
Par rapport à OK AristoRod 12.50, il présente des teneurs en manganèse et en silicium légèrement plus élevées et, par conséquent, une résistance à la traction plus élevée et une sensibilité moindre aux impuretés présentes sur les surfaces des pièces à souder.

OK AristoRodª 12.63 est un fil Mn-Si faiblement allié, non revêtu de cuivre, G4Si1/ER70S-6, pour le soudage MAG des aciers non alliés tels que ceux destinés à la construction générale, aux composants automobiles, aux réservoirs et à la construction navale.
Par rapport à OK AristoRod 12.50, il présente des teneurs en manganèse et en silicium légèrement plus élevées et, par conséquent, une résistance à la traction plus élevée et une sensibilité moindre aux impuretés présentes sur les surfaces des pièces à souder.
 Security policy
(edit with the Customer Reassurance module)
 Delivery policy
(edit with the Customer Reassurance module)
 Return policy
(edit with the Customer Reassurance module)
OK AristoRod 12.63 est également produit avec une technologie unique (ASC - Advanced Surface Characteristics) qui lui permet d'être classé en termes de performances et d'efficacité aux plus hauts niveaux notamment dans le soudage MAG mécanisé et/ou robotisé. Les principales caractéristiques comprennent également d'excellentes propriétés d'allumage de l'arc, un écoulement de gaine et un arc très stable même à des courants élevés. Projections minimales, faibles émissions de fumées et résistance à la corrosion égale à celle obtenue avec les fils MAG cuivrés.
| Classifications | EN ISO 14341-A : G 42 3 C1 4Si1 EN ISO 14341-A : G 46 5 M21 4Si1 EN ISO 14341-B : G 55A 5 M21 S6 EN ISO 14341-A : G 4Si1 SFA/AWS A5.18 : ER70S-6 CSA W48 : BG 49A 3 C1 S6 EN ISO 14341-B : G S6 |
| Approbations | ABS : 3YSA (C1) ABS : 3YSA (M21) BV : SA3YM (C1 et M21) CE : EN 13479 CWB : BG 49A 3 C1 S6 DB : 42.039.30 DNV-GL : III YMS (C1) DNV-GL : III YMS (M21) LR : 3YS H15 (C1) LR : 3YS H15 (M21) NAKS/HAKC : 1,0 - 1,2 MM VdTÜV : 10051 |
| Type d'alliage | Acier au carbone-manganèse (alliage Mn/Si) |
| Propriétés de traction typiques | |||
|---|---|---|---|
| État | Limite d'élasticité | Résistance à la traction | Étirage |
| EN 80Ar/20CO2 (M21) | |||
| Tel que soudé | 490 MPa | 590 MPa | 29% |
| Déstressé 15 heure(s) 650 °C |
385 MPa | 520 MPa | |
| FR CO2 (C1) | |||
| Tel que soudé | 460 MPa | 570 MPa | 28% |
| AWS CO2 (C1) | |||
| Tel que soudé | 450 MPa | 550 MPa | 30% |
| Propriétés du test Charpy V-notch | ||
|---|---|---|
| État | Température d'essai | Valeur de ténacité |
| EN 80Ar/20CO2 (M21) | ||
| Tel que soudé | -30 °C | 100 J |
| Déstressé 15 heure(s) 650 °C |
-20 °C | 90 J |
| Tel que soudé | -50 °C | 80 J |
| Tel que soudé | -40 °C | 90 J |
| Tel que soudé | 20 °C | 130 J |
| Tel que soudé | -20 °C | 120 J |
| Déstressé 15 heure(s) 650 °C |
20 °C | 120 J |
| FR CO2 (C1) | ||
| Tel que soudé | 20 °C | 110 J |
| Tel que soudé | -30 °C | 75 J |
| AWS CO2 (C1) | ||
| Tel que soudé | -30 °C | 100 J |
| analyse de dépôt typique | |||||
|---|---|---|---|---|---|
| C | Mn | Oui | S | P | OMS |
| CO2 (C1) | |||||
| 0,09 | 1,08 | 0,70 | 0,013 | 0,013 | 0,05 |
| Ar/20CO2 (M21) | |||||
| 0,10 | 1,28 | 0,80 | 0,013 | 0,013 | 0,05 |
| Composition typique du fil % | ||
|---|---|---|
| C | Mn | Oui |
| 0,074 | 1,68 | 0,95 |
| Données de dépôt | ||||
|---|---|---|---|---|
| Diamètre | Ampli | Volt | Vitesse de traînée du fil | Taux de dépôt |
| 0,8 mm | 60-185 A | 18-24 V | 3,2-10,0 m/min | 0,8-2,5 kg/h |
| 0,9 mm | 70-250 A | 18-26 V | 3,0-12,0 m/min | 0,8-3,3 kg/h |
| 1,0 mm | 80-300 A | 18-32 V | 2,7-15,0 m/min | 1,0-5,5 kg/h |
| 1,2 mm | 120-380 A | 18-35 V | 2,3-15,0 m/min | 1,2-8,0 kg/h |
| 1,4 mm | 150-420 A | 22-36 V | 2,3-12,0 m/min | 1,6-8,7 kg/h |
| 1,6 mm | 225-550 A | 28-38 V | 2,3-12,0 m/min | 2,1-11,4 kg/h |